Automatisation de la production : gagner en cadence sans déplacer les problèmes
L’automatisation de la production consiste à confier à des équipements pilotés par des systèmes de commande certaines opérations de fabrication, de manutention ou de contrôle. Elle peut améliorer la cadence, la régularité et les conditions de travail, mais son intérêt dépend du processus choisi. Avant d’investir, il faut identifier la contrainte réelle de la ligne, choisir le bon périmètre et prévoir l’exploitation future. Il s’agit ici d’automatisation industrielle, et non de tâches administratives numériques.
Définir le périmètre avant de choisir une technologie
Une installation automatisée associe généralement des capteurs, qui recueillent des informations, un système de commande, qui applique une logique, et des actionneurs, qui exécutent les mouvements ou réglages. La robotique industrielle en constitue une possibilité, pas une obligation : un dosage piloté par automate relève aussi de l’automatisation.
Estimer le délai de retour d’une automatisation
Saisissez vos estimations pour obtenir un délai de retour simple, calculé à partir des coûts initiaux et du gain net annuel.
Résultats de l’estimation
Formules : coût initial total = somme des coûts initiaux ; gain net annuel = gains estimés − charges supplémentaires − maintenance ; délai de retour = coût initial total ÷ gain net annuel.
Le gain net annuel est nul : aucun délai de retour positif ne peut être calculé.
Hypothèses saisies
- Coûts initiaux : équipement 0 €, étude et intégration 0 €, protections et adaptations 0 €, formation 0 €, licences 0 €, autres coûts 0 €.
- Par an : gains estimés 0 €, charges d’exploitation supplémentaires 0 €, maintenance 0 €.
L’automatisation partielle concerne certaines tâches, tandis que les opérateurs conservent d’autres interventions. L’automatisation complète prend en charge l’ensemble du processus défini. Elle ne supprime pas les besoins de surveillance, de maintenance ni de traitement des situations inhabituelles.
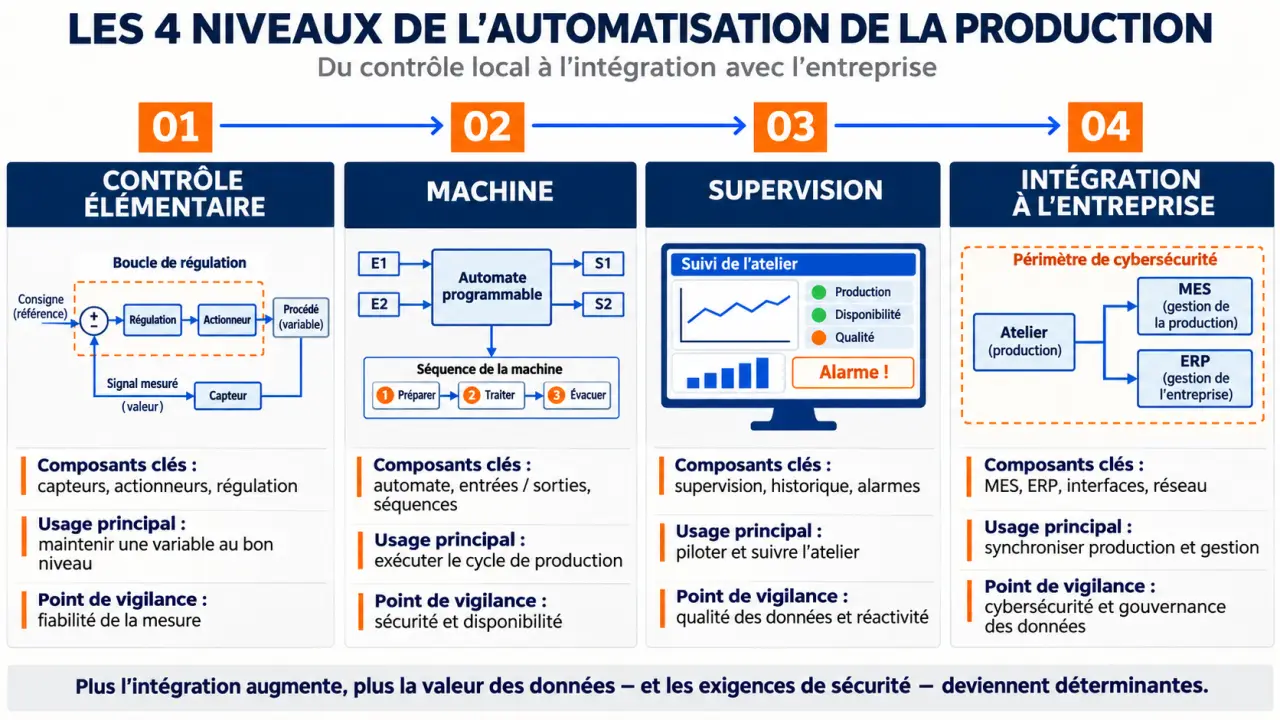
TRA-C Industrie distingue quatre paliers, des niveaux 1 à 4. Ils permettent de situer le besoin sans supposer qu’une intégration maximale soit toujours préférable.
| Niveau | Composants et usages | Point de vigilance |
|---|---|---|
| Contrôle élémentaire | Capteurs et commandes pour détecter une présence ou réguler une grandeur. | Fiabilité de la mesure et conditions ambiantes. |
| Machine | Automate programmable pour enchaîner les opérations d’un équipement. | Sécurité, réglages et maintenance. |
| Supervision | Suivi centralisé de plusieurs machines, états et alarmes. | Communications et cohérence des informations. |
| Intégration à l’entreprise | Échanges avec les logiciels de gestion pour coordonner production et planification. | Interfaces, qualité des données et cybersécurité. |
Les robots, cobots et systèmes de contrôle-commande se choisissent ensuite selon le procédé. Un cobot n’exonère pas d’une analyse des risques : la pièce manipulée, l’outil et l’environnement comptent autant que le robot.
Automatiser la contrainte réelle, pas la tâche la plus visible
Le diagnostic commence sur le terrain. Cartographiez les flux de matières et les interventions humaines, puis relevez les cadences, attentes, défauts et arrêts sur plusieurs situations représentatives. Une moyenne peut masquer les difficultés propres à une référence ou à un changement de série.
Prioriser selon la répétitivité, le risque et la variabilité
Les opérations répétitives, pénibles, dangereuses ou exigeant une précision élevée sont de bonnes candidates. Leur faisabilité dépend toutefois de la stabilité des pièces, de leur présentation et des exceptions à gérer. Une manipulation simple pour un opérateur peut devenir complexe si les produits arrivent dans des positions imprévisibles.
- Cadence : le poste limite-t-il réellement le débit de la ligne ?
- Qualité : les défauts proviennent-ils du geste, de la matière ou du procédé ?
- Flexibilité : combien de références et de changements de format faut-il absorber ?
- Sécurité : quelles expositions peut-on supprimer sans créer de nouveaux dangers ?
Observez la ligne comme une maille : chaque poste est lié aux précédents et aux suivants par des temps de transfert, des stocks intermédiaires et des échanges d’information. Accélérer un seul nœud peut simplement resserrer la contrainte ailleurs. Avant de robotiser, vérifiez où les pièces attendront et comment un arrêt se propagera ; un tampon bien dimensionné ou une meilleure synchronisation peut être plus utile qu’un mouvement plus rapide.
Conserver l’humain là où il apporte de la souplesse
Une automatisation partielle peut offrir un meilleur compromis pour les petites séries ou les produits fortement personnalisés. Elle stabilise les opérations répétitives tout en laissant aux équipes l’ajustement et la gestion des cas atypiques. Associez les opérateurs au diagnostic : ils connaissent les reprises, contournements et incidents rarement visibles dans les procédures.
Comparer les gains au coût complet du projet
Les bénéfices attendus doivent être explicités : produire davantage de pièces conformes, réduire les rebuts, limiter la pénibilité ou améliorer la traçabilité. Open-Prod évoque un fonctionnement potentiel 24 heures sur 24, 7 jours sur 7. Cette possibilité suppose néanmoins des approvisionnements, une maintenance et une organisation adaptés ; elle ne constitue pas une disponibilité garantie.
Le budget ne se limite pas au prix de la machine. Le coût total de possession comprend l’étude, l’intégration, les protections, les adaptations du bâtiment, la formation, les pièces de rechange, les licences, les mises à jour et l’énergie. Ajoutez les arrêts d’installation et la montée en cadence, souvent moins productive que le fonctionnement stabilisé.
Pour une première estimation, le délai de retour simple correspond à l’investissement initial divisé par les gains nets annuels attendus. Déduisez de ces gains les charges supplémentaires d’exploitation. Distinguez surtout une capacité disponible d’une économie effectivement réalisée : produire plus n’a d’intérêt économique que si cette capacité répond à un besoin.
Testez plusieurs hypothèses de volume, de disponibilité et de changement de série. Les réductions de tâches manuelles ne deviennent pas automatiquement des économies salariales : elles peuvent plutôt permettre une réaffectation vers le contrôle ou la maintenance. Évaluez également la dépendance au fournisseur, notamment pour les programmes, les licences et le support.
Intégrer et tester sans fragiliser l’atelier
Le cahier des charges doit fixer les produits concernés, les performances attendues, les interfaces, les exigences de sécurité et les critères de réception. Réunissez production, maintenance, automatisme, informatique et prévention des risques avant de consulter les fournisseurs.
Sur une installation existante, vérifiez les protocoles de communication, les versions logicielles, les entrées-sorties disponibles, l’alimentation électrique et l’espace nécessaire à l’entretien. Définissez aussi quelles données seront échangées avec la supervision ou les logiciels de gestion, à quelle fréquence et sous quelle responsabilité.
- Valider la conception : examiner les flux et simuler les séquences complexes ; un jumeau numérique peut aider selon le projet.
- Tester avant livraison : les essais FAT, ou tests de réception en usine, vérifient les exigences convenues.
- Contrôler sur site : éprouver les interfaces, les sécurités, les formats et les réactions aux défauts.
- Organiser le démarrage : prévoir une montée progressive et une solution de repli réaliste.
Un intégrateur spécialisé est particulièrement utile lorsque plusieurs machines doivent être coordonnées ou qu’un équipement ancien doit être modernisé. Demandez un périmètre de responsabilité clair, la documentation, les sauvegardes et les conditions d’assistance. La réception doit porter sur des critères mesurables, pas seulement sur une démonstration nominale.
Faire durer la performance avec les équipes et la maintenance
La formation doit préparer les opérateurs au fonctionnement normal, mais aussi aux alarmes, aux redémarrages et aux limites de leur intervention. Les techniciens ont besoin de compétences de diagnostic et de restauration. Clarifiez les nouveaux rôles : qui modifie une recette, autorise un redémarrage ou valide un changement de programme ?
Prévoyez une maintenance préventive, un stock de pièces critiques et des sauvegardes dont la restauration est testée. Côté cybersécurité, segmentez les réseaux industriels, maîtrisez les accès distants et organisez les mises à jour selon les contraintes de production. Documentez les modes dégradés autorisés, sans contourner les sécurités.
Le suivi doit comparer des conditions équivalentes avant et après mise en service. Retenez quelques indicateurs réellement exploitables :
- Le TRS, taux de rendement synthétique, qui combine disponibilité, performance et qualité.
- Le taux de rebuts et de reprises, ventilé par produit.
- La durée et les causes des arrêts, ainsi que les temps de changement de série.
- La consommation d’énergie ou de matière par pièce conforme.
Analysez les écarts avec les équipes plutôt que de multiplier les tableaux de bord. L’automatisation de la production réussit lorsque les gains restent visibles dans la durée, que les incidents sont maîtrisés et que l’atelier conserve sa capacité à évoluer.