Manufacturing Execution System : le niveau 3 qui relie l’ERP à la production réelle
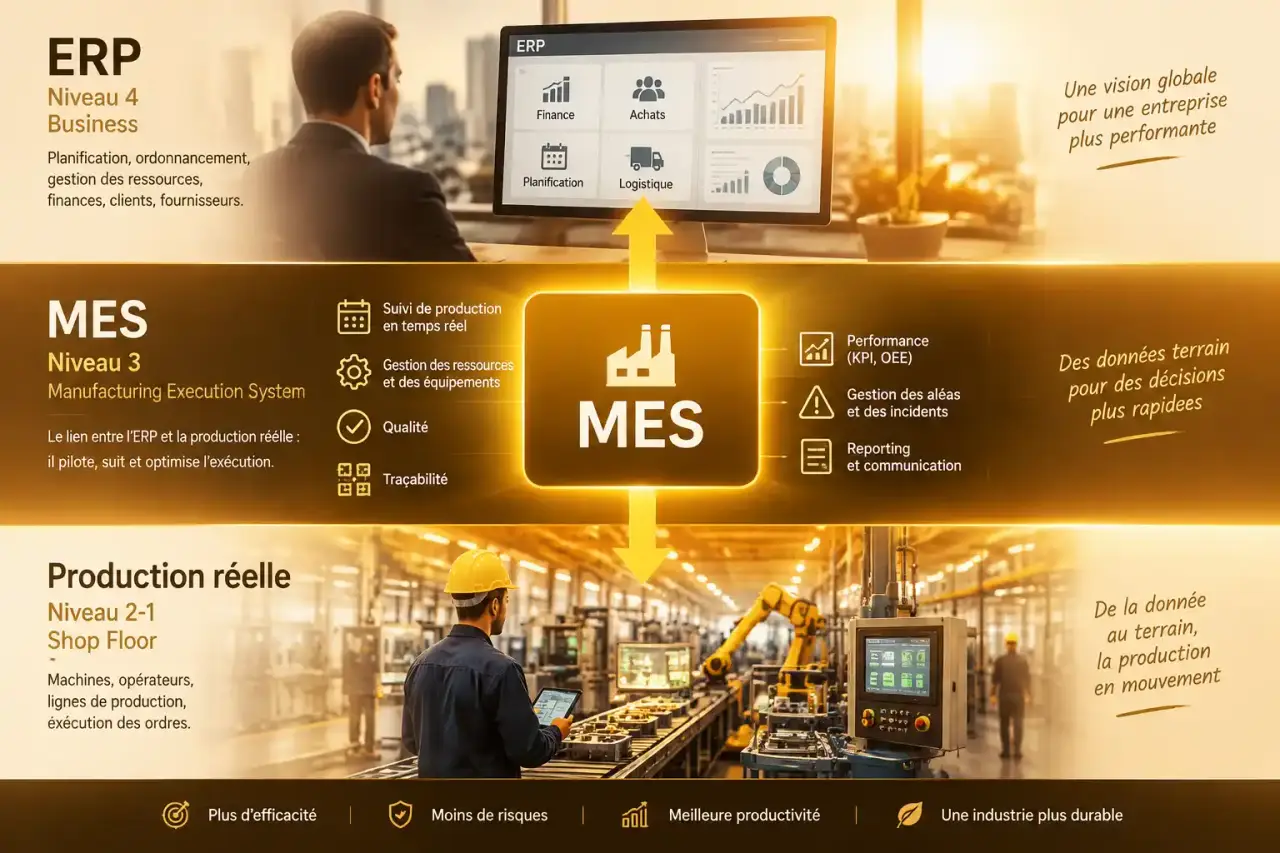
Un Manufacturing Execution System (MES) est un logiciel qui relie la planification de l’entreprise à la réalité de l’atelier. Il suit, documente et pilote l’exécution de la fabrication : ce qui est produit, avec quelles matières, sur quel équipement, par qui, dans quel délai et avec quel résultat qualité. Son intérêt est de fournir une vision fiable de la production pendant qu’elle se déroule, plutôt que de reconstituer les écarts après coup.
Le MES, le système qui donne du contexte aux données d’atelier
Le Manufacturing Execution System, aussi appelé système d’exécution de la production, couvre le parcours des matières premières jusqu’aux produits finis. Il reçoit les ordres de fabrication, guide les opérations, enregistre les événements de production et restitue des indicateurs utiles aux équipes de terrain comme à la direction industrielle.
Dans l’architecture industrielle, le MES occupe une position intermédiaire. Selon la norme ISA-95, il se situe au niveau 3, entre les systèmes de gestion d’entreprise et les systèmes qui commandent directement les équipements. Cette couche évite que les données des machines restent isolées et que les décisions prises au niveau de l’entreprise soient déconnectées des contraintes de l’atelier.
| Système | Rôle principal | Horizon de décision |
|---|---|---|
| ERP | Planifier les besoins, les commandes, les achats et les ressources globales | Entreprise, moyen et long terme |
| PLM | Gérer la définition du produit, les nomenclatures, les versions et les données de conception | Cycle de vie du produit |
| MES | Exécuter, tracer et optimiser les opérations réellement réalisées | Atelier, temps réel et court terme |
| SCADA, automates et systèmes de contrôle | Superviser ou commander les procédés, les machines et les capteurs | Équipement et procédé |
| SCM | Coordonner les flux d’approvisionnement, de stockage et de distribution | Chaîne logistique |
Du lancement de l’ordre à l’indicateur : comment fonctionne un MES
Le MES transforme un ordre de fabrication en une séquence d’actions concrètes. Il associe l’ordre aux ressources disponibles, aux instructions de travail, aux paramètres de production, aux exigences qualité et aux composants attendus. Les opérateurs disposent ainsi d’informations actualisées, au bon poste et au bon moment.
Collecter des faits, pas seulement des déclarations
Les données proviennent des machines, des capteurs, des automates, des systèmes d’information et des saisies opérateurs. Le système peut suivre les quantités fabriquées, les consommations de matière, les temps de cycle, les arrêts, les micro-arrêts, les rebuts, les contrôles qualité ou les changements de série. Une saisie manuelle reste nécessaire pour certains contrôles, incidents ou observations de terrain. Elle est alors rattachée au lot, à l’opération et à l’instant concernés.
Contextualiser avant d’analyser
Une machine qui s’arrête n’est pas, à elle seule, une information exploitable. Le MES relie cet événement à un ordre de fabrication, une référence, un équipement, une équipe, une recette et une durée. Cette contextualisation permet de distinguer une panne, une attente de matière, un réglage, un contrôle ou un manque de personnel. Les tableaux de bord, les alertes et les rapports deviennent ainsi des outils de décision, plutôt qu’une accumulation de données industrielles.
Un MES ne doit pas devenir une béquille numérique posée sur des processus instables. Si les causes d’arrêt sont imprécises, si les gammes ne reflètent plus le travail réel ou si chaque équipe utilise son propre vocabulaire, le logiciel reproduira cette confusion à grande échelle. Avant d’automatiser, il est donc utile de définir un référentiel commun : états machine, motifs de non-qualité, unités de mesure, règles de clôture d’un ordre et responsabilités de validation. Cette discipline rend les comparaisons entre lignes et équipes réellement exploitables.
Les fonctions qui sécurisent la fabrication et la traçabilité
Les fonctions historiques du MES sont souvent rattachées au modèle MESA-11, qui regroupe onze grands domaines fonctionnels. Toutes les usines n’ont pas besoin du même périmètre dès le départ, mais un MES pertinent doit répondre aux priorités opérationnelles sans créer de double saisie.
La référence officielle pour comprendre la norme ISA-95, Découvrez la norme internationale ISA-95/IEC 62264 et ses principes d’intégration entre les systèmes d’entreprise et le contrôle de la production.
- Gestion des ordres et de l’ordonnancement : affectation des opérations, séquencement, statut des ordres et suivi des encours de fabrication.
- Instructions et documentation : diffusion contrôlée des modes opératoires, recettes, formulaires et documents au poste de travail.
- Qualité : contrôles en cours de production, gestion des écarts, blocage d’une opération non conforme et enregistrement des résultats.
- Traçabilité et généalogie : liaison entre matières, composants, lots, équipements, opérateurs et produit fini.
- Ressources et maintenance : suivi de la disponibilité des machines, des compétences, des interventions et des causes d’arrêt.
- Performance : calcul et analyse du TRS, ou OEE, à partir de la disponibilité, de la performance et de la qualité.
La généalogie produit est particulièrement importante dans les environnements réglementés ou sensibles. En cas de non-conformité, elle aide à identifier les lots de matière utilisés, les opérations réalisées et les produits finis concernés. Un rappel peut ainsi être ciblé, au lieu de mobiliser inutilement tout un stock ou une campagne de production.
Pourquoi un MES améliore la performance sans remplacer les équipes
Le premier bénéfice attendu est la visibilité sur l’atelier. Les responsables de production repèrent plus rapidement les retards, les goulots d’étranglement, les ruptures de composants et les dérives qualité. Les équipes peuvent agir pendant la production, lorsque la correction coûte encore moins cher que le tri, le remaniement ou la destruction d’un lot.
Réduire les pertes opérationnelles
Le suivi des temps d’arrêt, des rebuts et des consommations met en évidence les priorités d’amélioration continue. Le MES aide à vérifier si une perte est récurrente, liée à une référence, à un changement d’équipe ou à un équipement précis. Il contribue aussi à limiter les stocks excessifs et les manques de matières grâce à une meilleure visibilité sur les encours et les mouvements réels.
Fiabiliser la conformité et les décisions
La dématérialisation des enregistrements réduit la dépendance aux documents papier et les erreurs de retranscription. Les responsables qualité accèdent plus facilement aux preuves de contrôle, tandis que la maintenance dispose d’un historique d’événements utile pour organiser des interventions préventives. Les bénéfices économiques doivent toutefois être évalués à partir de problèmes mesurables : temps d’arrêt, coût des rebuts, non-qualité, délai de libération, heures de saisie ou valeur des stocks. Un retour sur investissement crédible part de ces irritants, et non d’une promesse générique.
Préparer un projet MES : périmètre, intégration et adoption
Un déploiement efficace commence rarement par la volonté de tout connecter. Il est plus prudent de cibler un flux prioritaire : une ligne à faible visibilité, une production à forte exigence de traçabilité, un poste générateur de rebuts ou un processus encore dépendant du papier. Ce périmètre pilote permet de valider les données, les écrans, les rôles et les échanges avec les systèmes existants avant une généralisation.
- Qualifier le besoin métier : identifier les décisions qui manquent aujourd’hui d’informations fiables et les indicateurs à améliorer.
- Cartographier les flux : recenser les données ERP, PLM, SCM, machines, automates et saisies humaines à synchroniser.
- Assainir les référentiels : les articles, nomenclatures, gammes, équipements, unités, motifs d’arrêt et règles de qualité doivent être cohérents.
- Tester en conditions réelles : vérifier la connexion aux équipements, les scénarios d’exception, la traçabilité et la continuité en cas d’indisponibilité.
- Former et accompagner : impliquer la production, la qualité, la maintenance et l’informatique afin que le système soutienne le travail quotidien.
Le choix entre une architecture cloud, sur site, hybride ou modulaire dépend notamment des contraintes de connexion, de cybersécurité, de conformité, d’intégration et de disponibilité attendue. Une solution cloud peut faciliter l’accès et l’évolution, mais elle ne dispense ni d’une gouvernance des droits d’accès ni d’une conception robuste des échanges avec l’atelier. Le bon MES est celui qui rend les opérations plus lisibles, plus traçables et plus faciles à améliorer, sans alourdir le geste de l’opérateur.